五金冲压模具与塑料加工模具的本质区别
五金冲压模具和塑料加工模具是制造业中两类关键的成型工具,虽然同属模具范畴,但其本质区别根源于所加工材料的物理特性和成型机理的不同。归纳来看,二者的本质区别主要体现在成型原理、模具结构、材料选择、失效模式和应用场景五个维度。
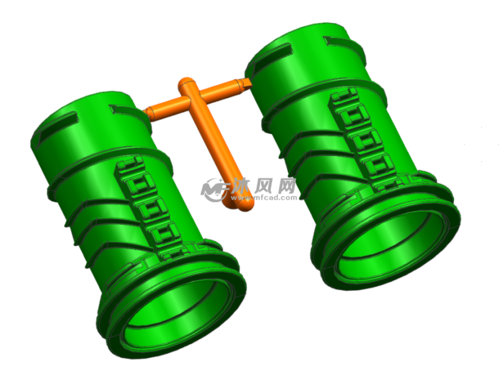
从成型原理看,五金冲压模具利用压力使金属板材发生塑性变形或分离,依靠金属的延展性和屈服强度在常温下完成剪切、弯曲、拉伸等工序,本质上是固态塑性成型。而塑料加工模具(以注塑模具为主)是将熔融的塑料流体注入型腔,通过冷却固化获得制品,本质上是液态充填—相变成型,塑件形状更加复杂,可成型加强筋、卡扣、螺纹等精细结构。
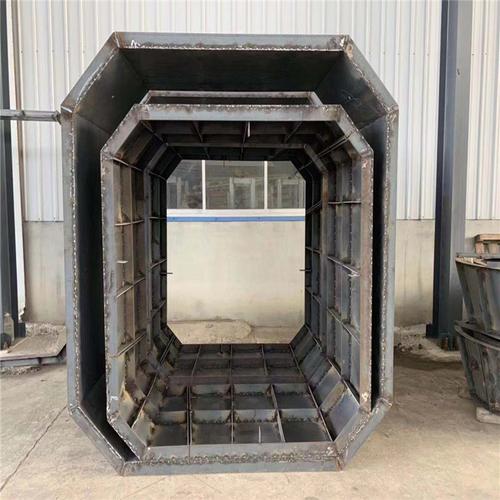
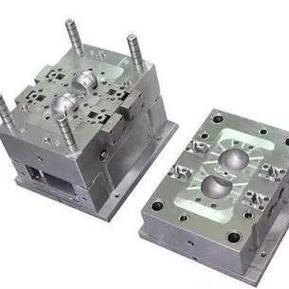
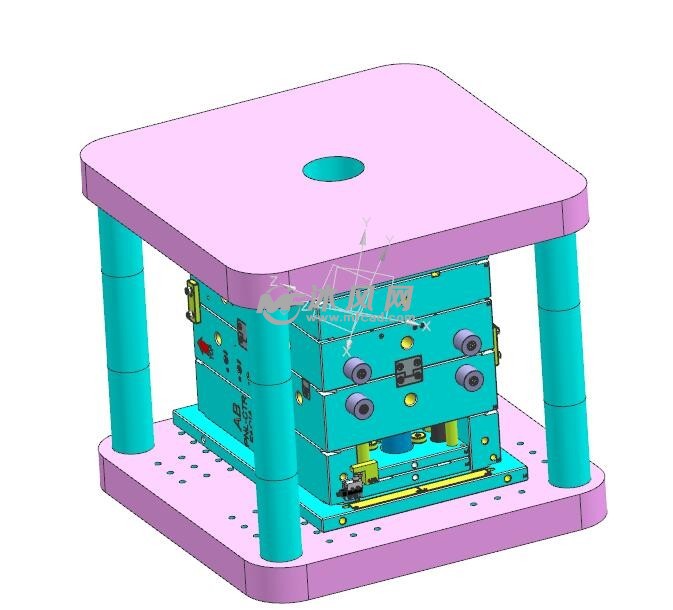
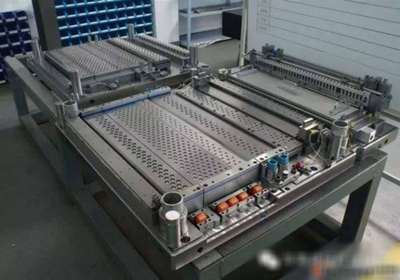
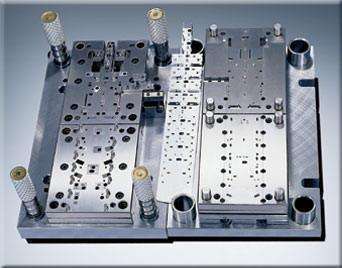
在模具结构上,冲压模具通常由凸模、凹模、卸料板、导向装置等构成,注重强度与间隙控制,结构相对简洁且强调垂直方向的运动精度。注塑模具则高度复杂,包括浇注系统、冷却系统、顶出系统、排气系统和热流道或冷流道设计,需兼顾熔体流动平衡与温度场控制,一般不能简单借用冲压模的结构经验。对于塑料非注塑加工,如挤出、吹塑或吸塑,其模具结构与五金冲压模具差异更大,甚至可能功能简化,但仍以物料流体成型为前提。
材料选择上,冲压模具要求材料具备高硬度、高耐磨性和良好的抗疲劳性,常用Cr12MoV、SKD11等莱氏体钢或硬质合金;注塑模具则选用预硬钢、耐蚀钢或不锈钢,更关注耐塑料分解腐蚀性和抛光性,模温控制部件的介质通道也要求材料具有抗热疲劳性能。两者在选材时对热学性能要求的侧重点明显不同。
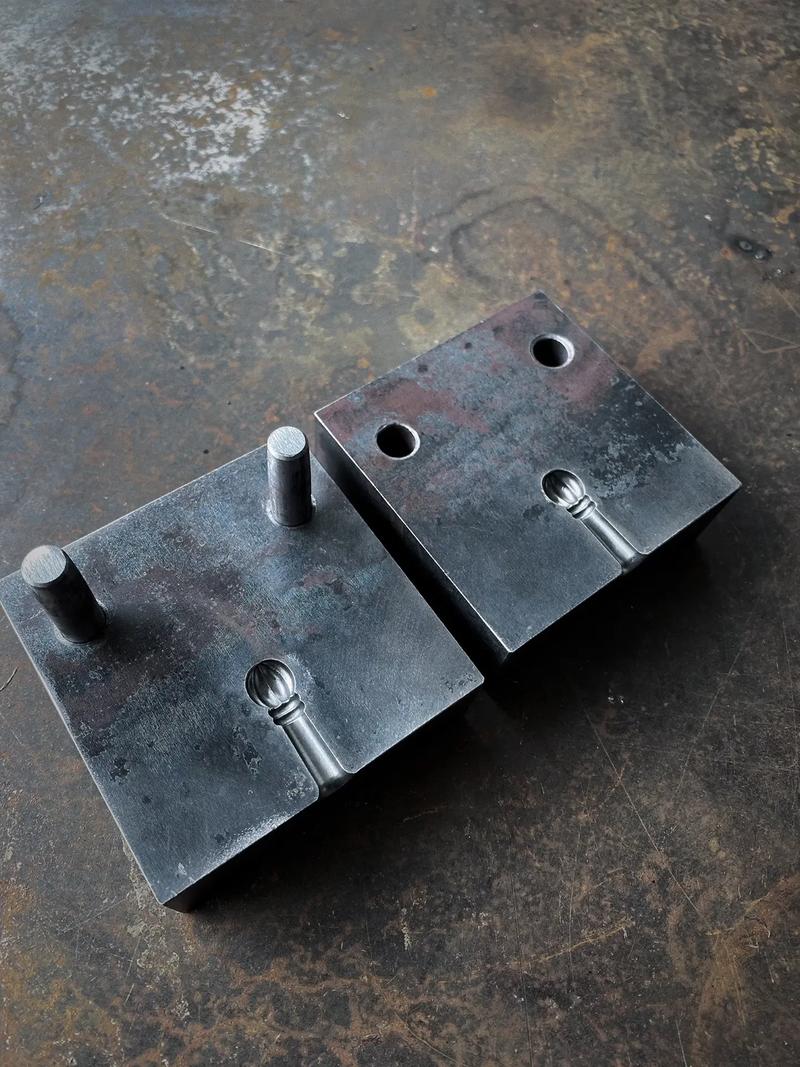
失效模式上,冲压模具多以磨损、崩刃或疲劳开裂为主,修复多为刃口刃磨;注塑模具多以型腔表面磨损、胶料腐蚀、排气槽堵塞和冷却水垢引发的问题为主。值得注意的是,模内五金嵌件类的注塑说明它们虽服务于同一产品(常见混成型),但不能混淆二者的工艺归属——嵌件为本原五金件按冲压工艺成型后置入注塑模内一体成型,分别为两套模具决定物件两个单元部分塑形。
简言之,五金冲压模具锻造的是能力靠承受强力产生的塑性流动,而塑料加工模具核心则是容纳复杂型面的温控转化。正是这类底层机理差异构成了所需专业设计、设备感知与工艺路线分化等关键支柱区别项目族别划分,宜在选择使用时匹配几何公差束调和。因此不能互换。
如若转载,请注明出处:http://www.hjinb.com/product/32.html
更新时间:2026-11-01 03:49:02