模具设计中的进胶系统 产品导向的优化策略
在注塑模具设计中,进胶系统是连接注塑机与模具型腔的关键通道,其设计质量直接影响产品的成型效率、外观质量和物理性能。以产品特性为导向优化进胶方案,是提升模具设计水平的核心理念。
一、进胶系统的基本功能与类型
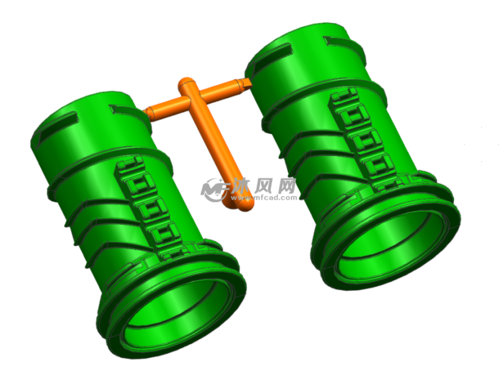
进胶系统由主流道、分流道、浇口及冷料井组成,负责将熔融塑料平稳、均匀地注入型腔。常见浇口类型包括侧浇口、点浇口、潜伏式浇口、热流道浇口等。不同浇口形式适用于不同产品结构和外观要求:侧浇口加工简单、适用性广;点浇口痕迹小,适合外观面要求高的产品;热流道浇口则能减少废料、提高生产效率。
二、产品特性决定进胶方案
- 产品结构与壁厚:对于壁厚不均的产品,进胶位置应优先设置在厚壁区域,以避免流动阻力过大导致短射,或保压不足产生缩痕。薄壁产品则需采用多浇口或快速填充方案,防止熔体过早冷却。
- 外观要求:外观面不允许有明显浇口痕迹时,可选用点浇口或将浇口设置于非外观面、隐蔽区域。对于透明制品,浇口位置应避开主要视线区域,并控制剪切应力防止应力发白。
- 尺寸精度与变形控制:浇口位置影响分子取向和收缩分布。对于长条形或扁平产品,采用多点进胶或对称进胶可平衡流动,减少翘曲变形。
- 材料特性:不同塑料的流动性、结晶速率和纤维取向敏感性差异显著。例如,玻纤增强材料应避免浇口正对长流程方向,以减少纤维取向引起的各向异性收缩。
三、进胶优化的关键原则
- 流动平衡:多型腔模具或多浇口设计应确保各流动路径同时到达末端,避免局部过保压或欠填充。可通过模流分析(CAE)模拟验证。
- 浇口位置与数量:在满足填充的前提下,尽量减少浇口数量以降低熔接线风险;但对于流程过长或薄壁区域,应合理增加浇口以缩短填充时间。
- 熔接线控制:浇口位置应使熔接线出现在非受力、非外观区域。必要时可通过调整浇口位置或顺序阀浇口技术,将熔接线移至边缘或隐藏面。
- 排气与冷却协同:进胶方案需与排气系统、冷却系统统筹考虑,避免因浇口附近热量集中导致冷却不均或排气不良。
四、
进胶系统设计不是孤立的浇口选型,而是以产品最终质量为目标的系统决策。设计师应从产品结构、外观、精度和材料特性出发,结合模流分析验证,选择合理的浇口类型、位置和数量,实现高效填充、低缺陷成型。以产品为导向的进胶优化,是模具设计从“经验驱动”迈向“科学驱动”的重要一步。
如若转载,请注明出处:http://www.hjinb.com/product/45.html
更新时间:2026-11-01 14:27:25