做到这15条,寿命多一倍 注塑模具维护与保养全攻略
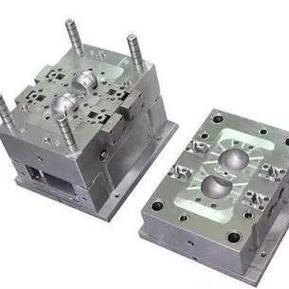
注塑模具是工业生产中的核心资产,其寿命直接影响生产效率和成本。许多企业因维护不当导致模具提前报废。本文将分享15条经过验证的维护与保养准则,帮助您将模具寿命延长一倍。这些要点覆盖日常操作、定期保养和长期储存,实施简单却效果显著。
一、日常操作规范(1-5条)
- 开机前检查:每次生产前检查模具外观、水路、气路是否正常,确认无泄漏或堵塞。
- 正确安装与调试:确保模具在注塑机上安装牢固,参数设置合理,避免因锁模力过大或顶出不当造成损伤。
- 控制模温:严格按工艺要求控制模具温度,避免急冷急热导致热疲劳裂纹。
- 避免空打:严禁无料空射,防止螺杆与模具直接碰撞,损坏型腔。
- 及时清理残料:每班次结束后清理分型面、顶针板等处的残料,防止积碳和卡滞。
二、定期保养要点(6-10条)
- 定期润滑:每周对顶针、滑块、导柱等运动部件加注耐高温润滑脂,减少磨损。
- 水路清洗:每月清洗冷却水路,去除水垢和杂质,保证冷却效率,防止腐蚀。
- 检查排气:定期检查排气槽是否堵塞,及时清理,避免因排气不良导致烧焦或填充不足。
- 表面防锈:每季度对型腔表面涂抹专用防锈油,尤其是潮湿环境下停机时。
- 紧固件检查:每月检查所有螺丝、销钉是否松动,及时紧固,防止模板错位。
三、长期停机与储存(11-15条)
- 彻底清洁:长期停机前,彻底清洁模具内外表面,去除油污和塑料残留。
- 防锈处理:对所有金属表面均匀喷涂防锈剂,并封存于干燥环境中。
- 关闭水路并吹干:停机后关闭冷却水,用压缩空气吹干水路,防止内部生锈。
- 存放姿势正确:模具应水平放置于专用架子上,避免叠压,防止变形。
- 定期检查:即使闲置,每半年也应检查一次防锈状态,必要时重新处理。
以上15条准则,看似简单,却需要严格执行并形成制度。许多企业实施后反馈,模具故障率下降60%以上,寿命平均延长70%-100%。建议将每条责任落实到人,并建立保养记录档案,才能最大化模具价值。记住:维护的成本远低于维修和停机的损失。
如若转载,请注明出处:http://www.hjinb.com/product/50.html
更新时间:2026-11-01 09:43:24