从图纸到成品 ABS塑料外壳与异形件注塑定制全解析
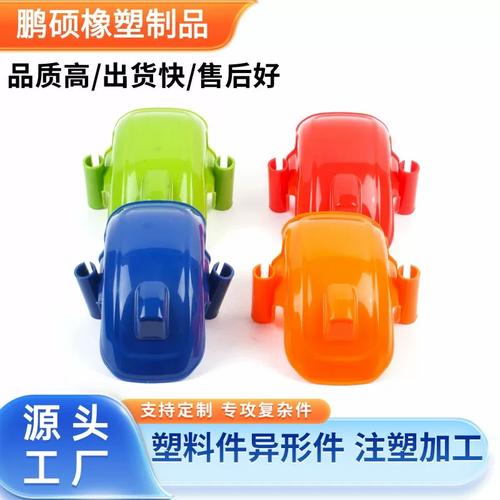
在当今制造业中,塑料件因其轻量化、耐腐蚀、易成型等优势,成为产品结构设计的首选。尤其对于ABS塑胶产品外壳及各类异形件,通过注塑加工实现批量定制,已成为消费电子、家电、汽车配件等领域的标准做法。而“来图来样”定制模式,更是打通了从创意到实物的关键路径。
一、来图来样:定制流程的起点
客户只需提供3D图纸(如STEP、IGES格式)或实物样品,模具厂即可启动项目。专业工程师会对图纸进行可制造性分析(DFM),评估壁厚均匀性、脱模斜度、浇口位置等,避免后期缺陷。对于来样定制,则通过三维扫描逆向建模,精确还原尺寸与曲面。这一阶段的核心是沟通——明确材料性能、表面处理(如蚀纹、抛光)、产量需求,从而锁定模具结构与注塑工艺。
二、ABS材料:外壳与异形件的理想选择
ABS(丙烯腈-丁二烯-苯乙烯共聚物)兼具刚性、韧性和易加工性,表面光泽度好,易于电镀、喷涂。其收缩率约0.4%-0.7%,对模具设计友好。对于外壳类产品,ABS能提供足够的抗冲击强度;对于异形件,其流动性好,可填充复杂流道。需注意,ABS吸湿性强,注塑前需充分干燥(80-90℃烘料2-4小时),否则易产生银纹。
三、模具设计:定制化核心
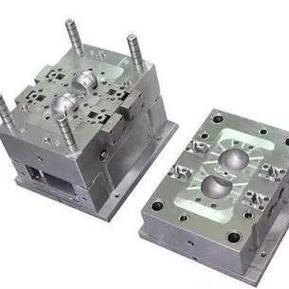
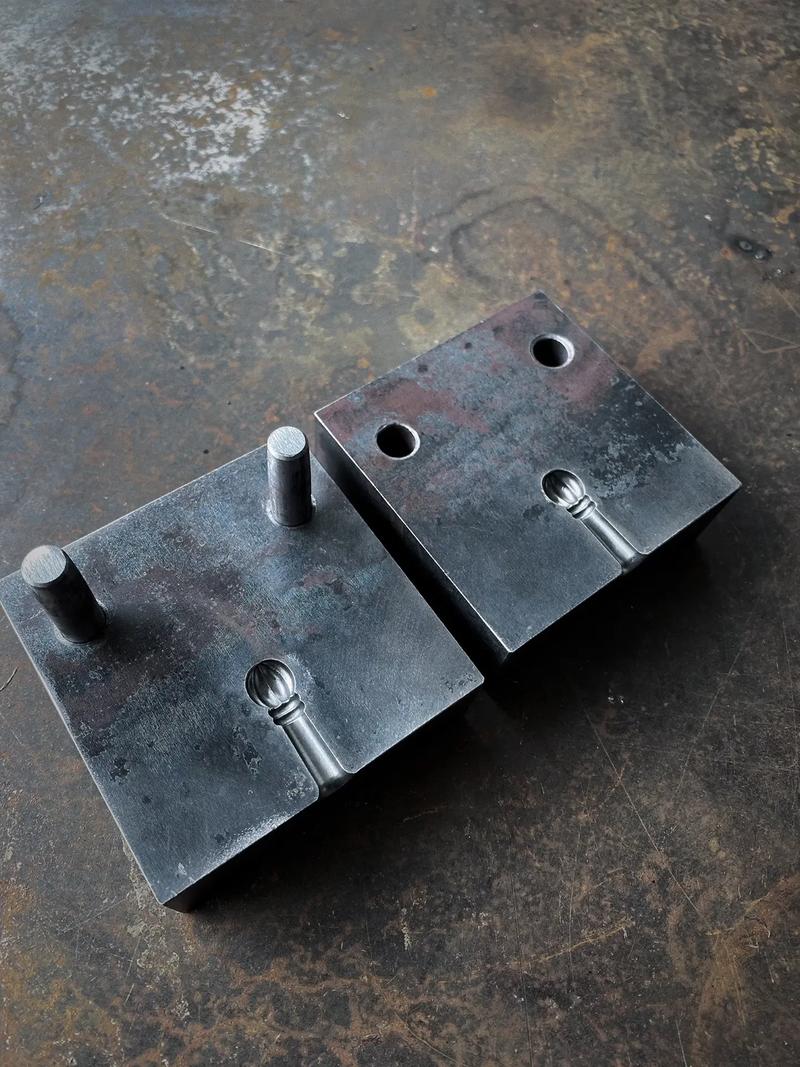
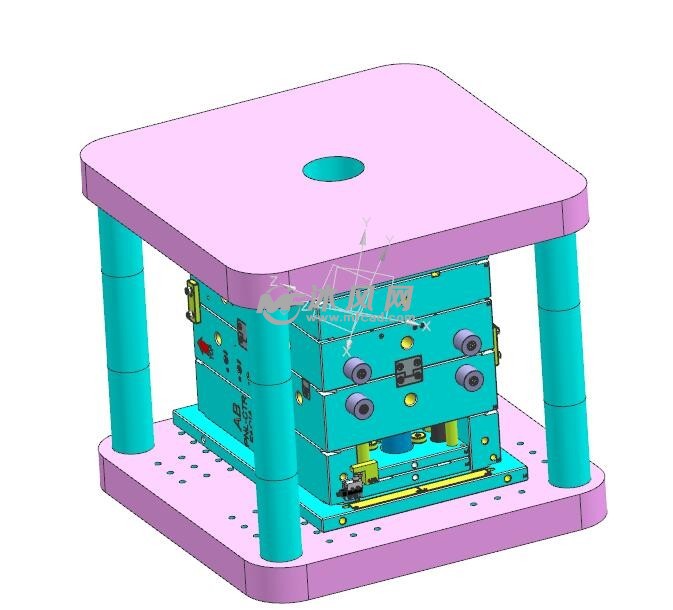
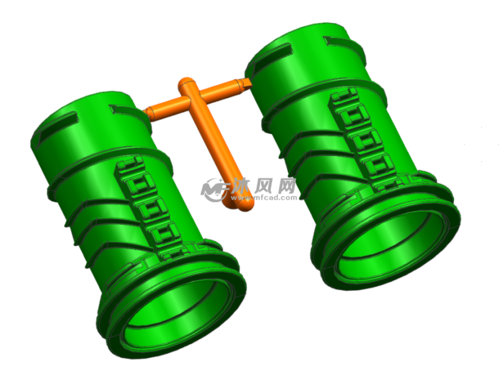
针对外壳件,模具需重点考虑外观面(无浇口痕、熔接线)和装配结构(卡扣、螺丝柱)。常采用潜伏式浇口或热流道系统,确保表面质量。对于异形件,如带深腔、侧孔或螺纹的零件,需设计滑块、斜顶或二次抽芯机构。模具钢材选择上,批量大时用S136或718H(抛光性好),小批量可用P20。冷却水路应均匀布置,缩短成型周期。
四、注塑加工:参数与缺陷控制
注塑工艺需根据ABS特性调整:料筒温度200-240℃,模温60-80℃(提高光泽),注射压力80-120MPa。常见缺陷对策:缩痕——增加保压时间或优化壁厚;飞边——降低注射压力或修复分型面;变形——调整冷却时间或夹具定型。对于异形件,需通过模流分析(Moldflow)预测短射或气穴位置。
五、定制服务:从单件到量产
专业的来图来样定制商通常提供全链条服务:前期免费DFM报告、快速手板(3D打印或CNC)验证、模具T1试模报告(含尺寸检测、外观确认)、小批量试产(如500-1000件)、量产(10万件以上)。客户需关注模具寿命(ABS常用模具约30-50万模次)和售后维保条款。
ABS塑胶外壳与异形件的注塑定制,本质是设计与工艺的协同。选择具备DFM能力、模流分析经验及多材质加工实力的供应商,能显著缩短开发周期。来图来样不仅是订单模式,更是风险共担、快速迭代的制造业共识。从一张图纸到千万件产品,注塑模具正是悄无声息的“工业之母”。
如若转载,请注明出处:http://www.hjinb.com/product/34.html
更新时间:2026-11-01 05:49:29