注塑模具结构图解 从整体到部件的全面解析
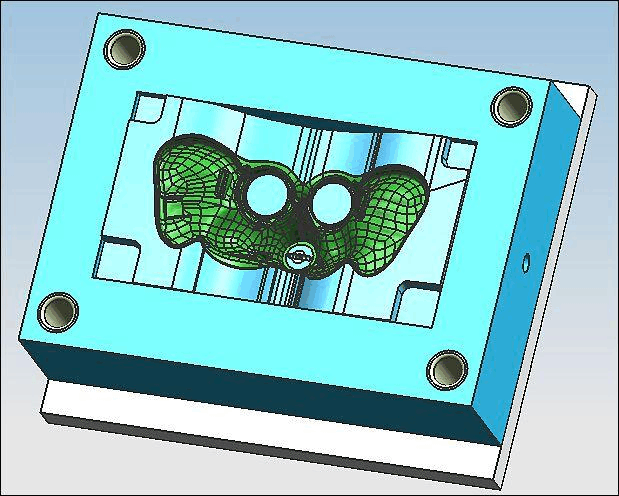
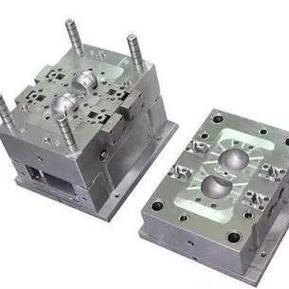
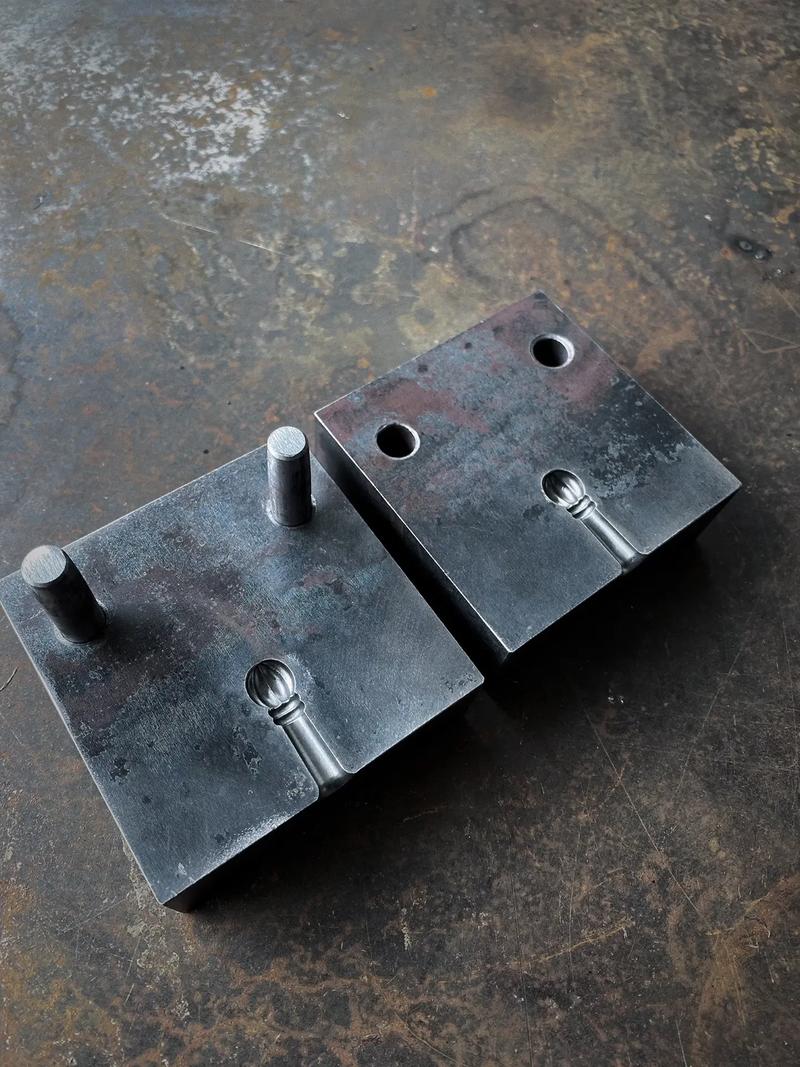
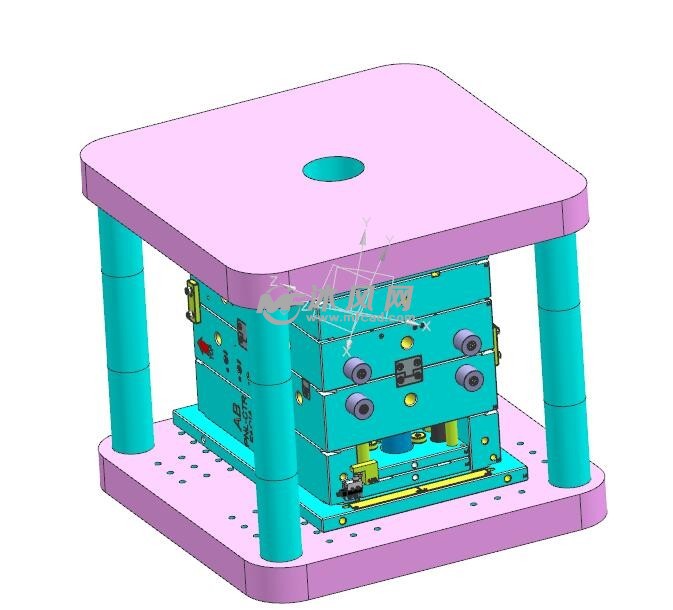
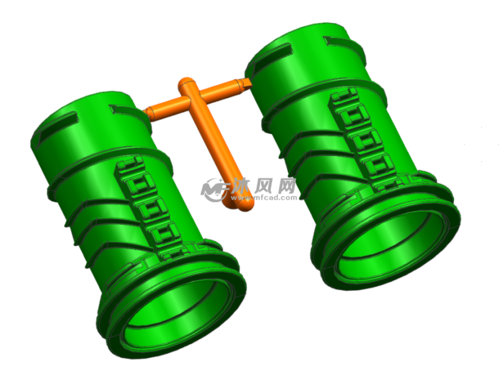
注塑模具是现代制造业中生产塑料产品的核心工具,其结构复杂且精密。了解注塑模具的结构对于模具设计、制造和维修人员至关重要。本文将通过图解的方式,系统解析注塑模具的各个组成部分,帮助读者建立清晰的结构认知。\n\n一、注塑模具的整体结构概述\n注塑模具通常由动模和定模两大部分组成。动模安装在注塑机的移动模板上,定模安装在固定模板上。合模时,动模与定模闭合构成型腔和浇注系统;开模时,动模与定模分离,以便取出塑件。根据功能,注塑模具可分解为以下几个主要系统:\n\n1. 成型零件:包括凹模(型腔)、凸模(型芯)等,直接决定塑件的形状和尺寸。\n2. 浇注系统:包括主流道、分流道、浇口和冷料穴,引导熔融塑料进入型腔。\n3. 导向机构:包括导柱、导套等,确保动模与定模准确对合。\n4. 顶出机构:包括顶杆、顶板、顶针等,用于开模后将塑件从模具中顶出。\n5. 侧向抽芯机构:用于处理塑件上的侧孔或侧凹,常见的如斜导柱、滑块等。\n6. 冷却系统:包括冷却水道、Baffle等,控制模具温度,保证塑件质量。\n7. 排气系统:包括排气槽、镶件缝隙等,排出型腔内的空气和气体。\n8. 模架与紧固件:包括定模座板、动模座板、垫块等,支撑和固定各部件。\n\n二、关键部件结构图解\n\n1. 成型零件\n成型零件是模具的核心,它们构成了塑件的几何形状。凹模(型腔)形成塑件的外表面,凸模(型芯)形成内表面。图示中通常标注出分型面、镶件和排气槽的位置。对于复杂塑件,型腔和型芯可能由多个镶件拼合而成,以便加工和维修。\n\n2. 浇注系统\n浇注系统分为普通浇注系统和热流道系统。普通浇注系统图示包括:主流道(与注塑机喷嘴对接)、分流道(连接主流道与浇口)、浇口(塑料进入型腔的窄口)和冷料穴(容纳前锋冷料)。热流道系统则通过加热保持流道内塑料熔融,图示中会显示加热器和热喷嘴。\n\n3. 导向机构\n导向机构由导柱和导套组成,图示中通常显示导柱固定在动模一侧,导套固定在定模一侧,两者配合确保合模精度。还有锥面定位机构用于精确定位。\n\n4. 顶出机构\n顶出机构常见的有顶杆顶出、顶板顶出、推管顶出等。图示中顶杆固定在顶针板上,顶针板由顶出杆推动,顶杆穿过动模部分将塑件顶出。复位弹簧用于顶出后的复位。\n\n5. 侧向抽芯机构\n对于带有侧孔或侧凹的塑件,需要侧向抽芯机构。斜导柱抽芯机构是最常见的类型,图示中斜导柱固定在定模,滑块在动模,开模时斜导柱驱动滑块侧向移动,完成抽芯。还有液压抽芯等。\n\n6. 冷却系统\n冷却系统通过在模具中开设水道来实现。图示中冷却水道围绕型腔布置,常见的有直通式、螺旋式、隔板式等。合理设计水道可以均匀冷却,缩短成型周期。\n\n7. 排气系统\n排气系统通常利用分型面、镶件配合间隙排气,必要时开设排气槽。图示中排气槽一般设在型腔最后填充处,深度约0.02-0.05mm。\n\n8. 模架与紧固件\n模架是模具的骨架,包括定模座板、动模座板、A板(定模板)、B板(动模板)、垫块等。图示中模架各板通过螺钉和销钉紧固,形成完整的模具结构。\n\n三、图解示例说明\n由于文字限制,本文无法直接展示模具结构图。建议读者参考专业模具设计手册或在线资源,查看标注详细的注塑模具装配图。典型的结构图会标注各零件名称和序号,并附有明细表。通过识读模具结构图,可以进一步理解各系统之间的装配关系和工作原理。\n\n注塑模具结构复杂但有序,各系统协同工作以实现高效、精密的塑料成型。掌握模具结构是模具设计、制造和维护的基础,希望本文的解析能为读者提供清晰的框架。
如若转载,请注明出处:http://www.hjinb.com/product/36.html
更新时间:2026-11-01 20:38:12